Artykuł sponsorowany
Układ docisków i wrzecion w czterostronnej strugarce a powtarzalność wymiarów przy zmiennym obciążeniu
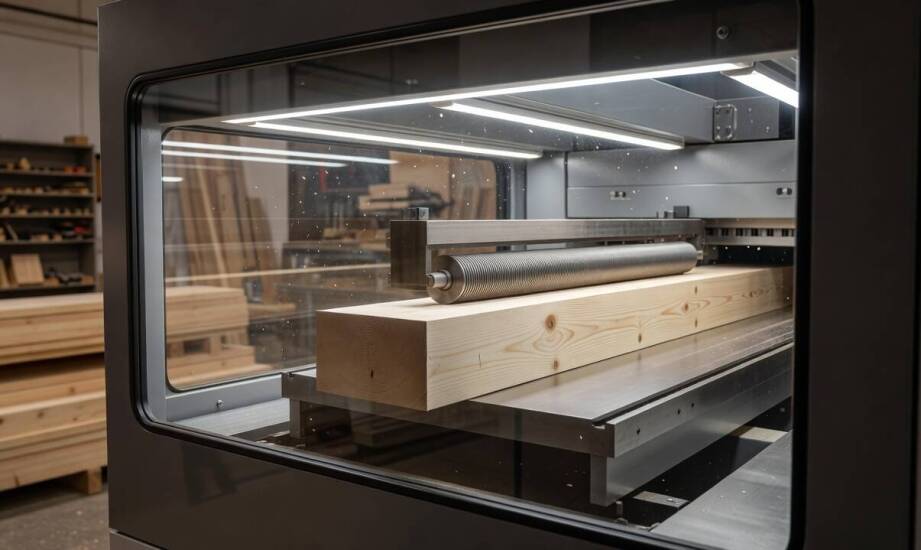
W małej stolarni produkującej elementy z drewna litego zdarza się, że przy obróbce kolejnych partii materiału maszyna raz trzyma zadane wymiary, a innym razem ujawnia odchylenia. Zmiana wsadu o innej gęstości lub obecność twardszych sęków powoduje różnice niewynikające z samego zużycia noży. Identyfikacja źródła problemu wymaga spojrzenia na proces w sposób całościowy, ponieważ stabilność cięcia opiera się na wielu współpracujących mechanizmach.
Sztywność maszyny a powtarzalność wymiarów
O powtarzalności efektów pracy decyduje sposób bazowania kantówki oraz zwartość całego zespołu tnącego, a nie tylko ostrość narzędzi. Materiał wymaga prowadzenia w stałej pozycji względem głowic, niezależnie od zmiennego oporu twardego drewna. Odpowiednio skonfigurowane rolki posuwowe utrzymują stałą trajektorię przesuwanego elementu podczas całego cyklu. Przed pierwszą głowicą montuje się zazwyczaj rolkę wciągającą, która płynnie przejmuje element i zapobiega szarpnięciom na wejściu. Profesjonalne strugarki czterostronne wykorzystują na poziomie górnych głowic napędzane koła wprowadzające wykonane ze stali zębatej oraz wyprowadzające z gumy. Pneumatyczny system wałków opiera się na stabilnym zasilaniu sprężonym powietrzem, przy czym dokładne ciśnienie w barach ustala się według specyfikacji konkretnego modelu urządzenia. Blat roboczy często posiada kanały doprowadzające płyn poślizgowy, co wyraźnie zmniejsza tarcie i ułatwia jednostajny ruch wilgotnego surowca.
Masywna rama i precyzyjne łożyskowanie wrzecion bezpośrednio ograniczają uciekanie wymiaru pod obciążeniem. Standardowe konstrukcje dysponują czterema głowicami tnącymi napędzanymi osobnymi silnikami o wysokiej mocy. Średnica wrzecion oraz ich prędkość obrotowa, sięgająca w niektórych maszynach rzędu kilku tysięcy obrotów na minutę, zależą od wybranej klasy sprzętu. Niezmiennym standardem pozostaje jednak zastosowanie precyzyjnych łożysk redukujących bicie. Żeliwna lub stalowa podstawa pochłania drgania, co zapobiega zniekształceniom przy nagłej zmianie profilu ciętej partii. Niezależnie regulowany system docisku od strony wejścia i wyjścia ułatwia szybkie dostosowanie siły prowadzenia do aktualnego wsadu.
Budowa urządzenia a możliwości regulacji
Budowa współczesnych obrabiarek łączy etap bazowania, chwytu i skrawania w jednym nieprzerwanym przejściu. Posuw realizowany za pomocą wytrzymałych wałów kardana gwarantuje równą pracę bez charakterystycznych przeskoków, a starannie ułożony układ kół stabilizuje drewno przez wszystkie strefy cięcia. Głowice zamontowane z góry, z dołu oraz po bokach pozwalają na jednoczesne wyrównanie czterech płaszczyzn bez konieczności powtarzania całej operacji na innych urządzeniach. Przemysłowe maszyny do obróbki drewna, w tym nowoczesne modele z zaawansowanymi układami dociskowymi i precyzyjnymi wrzecionami, pełnią fundament wyposażenia małych oraz średnich zakładów stolarskich. Dystrybucją i doborem wyposażenia technicznego dla branży drzewnej zajmuje się między innymi firma INTERPART Aleksander Tybora, ułatwiając dopasowanie poszczególnych parametrów do konkretnych potrzeb produkcyjnych.
Kluczowe zadania operatora obejmują odpowiednie ustawienie wysokości roboczej, siły chwytu oraz stabilizacji toru jazdy przed uruchomieniem głowic. W zaawansowanych technologicznie maszynach suport podnosi się za pomocą wbudowanego silnika, a wyniki położenia widnieją na cyfrowym wyświetlaczu kontrolnym. Dokładną szerokość obróbki dopasowuje się poprzez precyzyjne przesunięcie bocznej przykładnicy. Obsługujący sprzęt pracownik musi samodzielnie dobrać prędkość posuwu, bezpieczną głębokość zbioru oraz ciśnienie pneumatyczne, uwzględniając wilgotność i rodzaj struganego drewna. Występujące w blacie dodatkowe rolki przed pierwszą głowicą znacząco poprawiają poślizg przy podawaniu wyjątkowo mokrego lub żywicznego surowca.
Osiągnięcie idealnie powtarzalnego wymiaru wynika ze zgrania parametrów skrawania z fizycznymi właściwościami drewna poddawanego obróbce. Urządzenie zapewnia wysoką precyzję wyłącznie w sytuacji, gdy jej elementy prowadzące skutecznie tłumią powstające drgania i utrzymują stały opór w stosunku do głowic. Konieczna jest regularna weryfikacja ustawień, ponieważ zmiana gęstości wsadu wymusza korektę siły chwytu. Świadome zarządzanie tymi zmiennymi chroni przed stratą materiału i pozwala utrzymać pożądaną powtarzalność nawet w bardzo wymagającej produkcji seryjnej.
Kategorie artykułów
Polecane artykuły

Kiedy utknięty pojazd lub maszyna na drodze gruntowej wymaga wyciągania, a kiedy załadunku na platformę

Dlaczego zwykły przekaźnik nie wystarcza w obwodzie awaryjnym maszyny

Jak planowanie terapii pomaga dzieciom z spektrum autyzmu?
